CIF: B50611201 · Zaragoza, España
limge.com · hidrolimpiadoras@limge.com
Deshumidificador industrial Serie LDH · De 35 a 100 litros extraídos por día
Cuatro configuraciones hasta 100 l/24h con compresor rotatorio hermético — la gama profesional para construcción, recuperación post-inundación, almacenes e industria.
Compresor rotatorio hermético de alta eficiencia, descongelación automática por inyección de gas caliente, panel electrónico con diagnóstico gráfico y refrigerante ecológico conforme a Reg. UE 2020.
Serie LDH
Gama Industrial
01 · Especificaciones
Especificaciones técnicas
Todos los modelos disponibles de la Serie LDH. La tabla muestra solo las métricas relevantes para esta gama.
Desliza la tabla → para ver todos los datos
| Modelo | Tensión(V) | Consumo eléctrico(W) | Capacidad(l/24h) | Dep. agua(l) | Acción |
|---|---|---|---|---|---|
| LDH-35 | 230 | 609 | 35 | 7 | |
| LDH-50 | 230 | 873 | 50 | 17 | |
| LDH-70 | 230 | 1160 | 70 | 17 | |
| LDH-100 | 230 | 1550 | 100 | — |
Notas
- LDH-35: Zonas medianas con humedad moderada
- LDH-50: Uso intensivo regular
- LDH-70: Alta demanda con depósito
- LDH-100: Flagship — sin depósito, descarga directa o bomba
Sobre la serieFuncionamiento autónomo en espacios húmedos o de difícil ventilación.
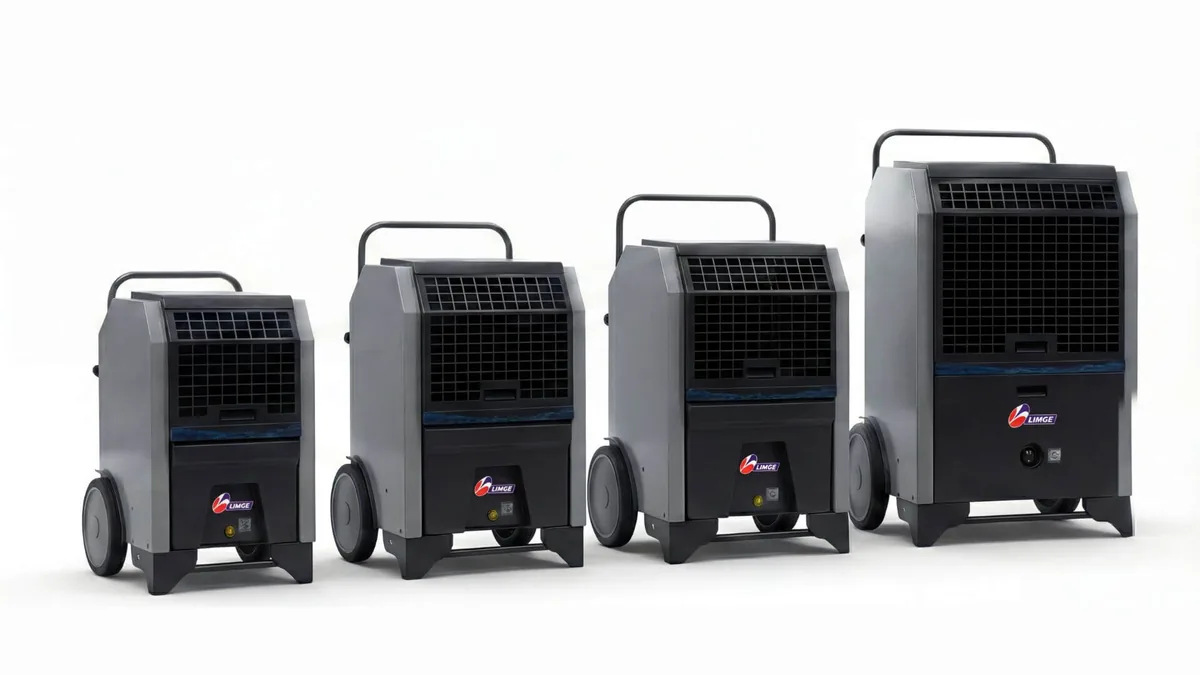
La Serie LDH es la gama profesional de deshumidificadores industriales del catálogo LIMGE, dimensionada para extracción intensiva de humedad en espacios donde la ventilación natural no es viable o no es suficiente. Cuatro configuraciones cubren desde aplicaciones medianas (LDH-35, 35 l/24h) hasta industriales de alta demanda (LDH-100, 100 l/24h). Es la elección técnica para construcción (secado de hormigón fresco, eliminación de humedad residual), recuperación post-inundación (secado urgente de espacios afectados), almacenes con productos sensibles a humedad e industria con procesos productivos que requieren control estricto de humedad relativa.
La diferencia técnica frente a deshumidificadores domésticos o semiprofesionales es estructural. El compresor rotatorio hermético de alta eficiencia es el componente crítico: rotatorio para menor desgaste y vibración que compresores alternativos, hermético para evitar fugas de refrigerante a lo largo del tiempo y de alta eficiencia para maximizar relación entre energía consumida y agua extraída. La descongelación automática por inyección de gas caliente permite operación continua a bajas temperaturas (típico en obra invernal o recuperación de inundaciones) sin paradas largas para descongelar el evaporador.
El gas refrigerante utilizado es ecológico conforme al Reglamento UE 2020 (sustituyendo refrigerantes con alto potencial de calentamiento global por alternativas con bajo GWP). Esto garantiza cumplimiento normativo europeo actual sin riesgo de obsolescencia regulatoria. La configuración operativa incluye panel electrónico de control con diagnóstico gráfico interactivo, contador total y parcial reseteable (planificación de mantenimiento y registro de uso), apagado automático programable, indicador luminoso y acústico de depósito lleno, reinicio automático tras cortes de energía, y posibilidad de descarga directa por gravedad o mediante bomba auxiliar para uso continuo sin supervisión.
Cuatro modelos dimensionados progresivamente: LDH-35 (depósito 7 l, 609 W) para zonas pequeñas con humedad moderada; LDH-50 (depósito 17 l, 873 W) y LDH-70 (depósito 17 l, 1.160 W) para uso intensivo regular; LDH-100 (sin depósito, requiere descarga directa o bomba, 1.550 W) como flagship para aplicaciones de alta demanda donde la cantidad de agua extraída no es manejable con depósito interno. Modelos apilables para almacenamiento optimizado de equipos en operaciones con varios deshumidificadores activos. Fabricada en España.
02 · Características
Construcción y componentes técnicos
- Panel electrónico de control con diagnóstico gráfico interactivo
- Contador total y parcial reseteable
- Apagado automático programable
- Indicador luminoso y acústico de depósito lleno
- Reinicio automático tras cortes de energía
- Compresor rotatorio hermético de alta eficiencia
- Descongelación automática mediante inyección de gas caliente
- Posibilidad de descarga directa o mediante bomba auxiliar
- Gas refrigerante ecológico (Reg. UE 2020)
- Modelos apilables para almacenamiento optimizado
03 · Equipamiento
Qué incluye y qué puedes añadir
De serie
04 · Aplicaciones
Dónde rinde la Serie LDH
- Secado de obra civil (hormigón fresco, revoques, pinturas)
- Recuperación post-inundación urgente
- Almacenes con productos sensibles a humedad
- Industria con procesos que requieren control de humedad
- Sótanos y espacios sin ventilación natural
- Edificios temporales con problemas de humedad
- Conservación de archivos, documentos o materiales sensibles
- Centros logísticos con productos electrónicos o textiles
05 · Por qué elegirla
Diferenciales clave
Hasta 100 l/24h
Extracción industrial real. El LDH-100 retira hasta 100 litros de agua del ambiente cada día.
Compresor hermético
Rotatorio de alta eficiencia. Menor desgaste, sin fugas de refrigerante, vida útil prolongada.
Descongelación automática
Por inyección de gas caliente. Operación continua a bajas temperaturas sin paradas.
Refrigerante ecológico
Conforme a Reg. UE 2020. Cumplimiento normativo europeo sin riesgo de obsolescencia.
Series relacionadas
Otras opciones de la misma familia
Serie LIN/LD
Calefacción zonal por irradiación directa — calor sin movimiento de aire, ideal para entornos donde el flujo perjudicaría el trabajo.
Ver serieSerie LEC
Cámara estanca AISI 430 con evacuación de humos por chimenea — aire caliente proyectado sin mezcla de gases de combustión.
Ver serieSerie EH
Nueve configuraciones de 660 a 2.400 l/h con bombas Hawk o Interpump a 1.450 rpm — humidificación profesional y refrigeración evaporativa para industria.
Ver serie07 · Preguntas frecuentes
Preguntas frecuentes
¿Cómo elegir el modelo LDH adecuado para mi aplicación?
¿Por qué la descongelación automática es importante?
¿Qué significa que el refrigerante es ecológico conforme a Reg. UE 2020?
¿Por qué el LDH-100 no tiene depósito?
¿Qué velocidad de secado real ofrece en obra?
¿Para qué sirve el reinicio automático tras cortes de energía?
¿Es compatible con uso 24/7 sin supervisión?
¿Qué mantenimiento periódico requiere?
Presupuesto técnico personalizado
¿Es la Serie LDH la máquina que necesitas?
Cuéntanos tu aplicación, frecuencia de uso y entorno. Te recomendamos el modelo exacto, accesorios necesarios y disponibilidad real desde fábrica.